

Como proveedor experimentado de moldes Flume, entiendo la importancia de garantizar que nuestros moldes funcionen con la máxima eficiencia. Los moldes de canal son cruciales en diversas industrias, incluidas la construcción, la agricultura y la gestión del agua, para crear canales confiables para dirigir el flujo de agua. Sin embargo, como cualquier equipo industrial, pueden encontrar problemas que pueden interrumpir la producción. En este blog, compartiré ideas sobre cómo solucionar problemas comunes en Flume Moulds, basándose en mis años de experiencia práctica.
Comprender los conceptos básicos de los moldes de canal
Antes de profundizar en la solución de problemas, es esencial comprender los diferentes tipos de moldes Flume. Ofrecemos una amplia gama de opciones, como laMolde de canal,Molde de ranura rectangular, yMolde de ranura en forma de U. Cada tipo tiene su diseño y funcionalidad únicos, pero todos comparten algunos componentes y principios operativos fundamentales.
Problemas comunes y pasos para solucionar problemas
1. Defectos superficiales en el canal fundido
- Problema: superficie rugosa
- Causa: Una de las causas más comunes de una superficie rugosa en el canal de fundición es la acumulación de desechos o residuos en la cavidad del molde. Con el tiempo, las partículas del material de fundición, como el hormigón o el plástico, pueden adherirse a las paredes del molde. Otra causa podría ser un acabado inadecuado de la superficie del molde. Si la superficie del molde no se pule adecuadamente inicialmente, se puede producir un acabado rugoso en el producto fundido.
- Solución: En primer lugar, limpie a fondo el molde utilizando un producto de limpieza adecuado y un cepillo suave. Para residuos difíciles, se puede usar una lavadora a presión, pero asegúrese de no dañar la superficie del molde. Si la aspereza se debe a un acabado superficial deficiente, considere usar un papel de lija de grano fino para alisar las paredes del molde y luego aplique un agente desmoldante.
- Problema: grietas superficiales
- Causa: Las grietas superficiales en el canal de fundición pueden deberse a un enfriamiento rápido durante el proceso de fundición. Si el material de fundición se enfría demasiado rápido, puede crear tensiones internas que provoquen grietas. Otra posible causa es el uso de material de fundición de baja calidad que puede no tener la resistencia suficiente.
- Solución: Ajuste la velocidad de enfriamiento del material de fundición. Esto se puede lograr utilizando materiales aislantes alrededor del molde o controlando la temperatura del ambiente. Si el problema persiste, considere actualizar a un material de fundición de mayor calidad con mayor resistencia y durabilidad.
2. Inexactitudes dimensionales
- Problema: variación de tamaño
- Causa: Puede producirse una variación de tamaño en el canal de fundición debido a la deformación del molde. Esto puede suceder si el molde se somete a una presión excesiva durante el proceso de fundición o si no se apoya adecuadamente. Otra causa podría ser el desgaste del molde con el tiempo, que puede cambiar sus dimensiones internas.
- Solución: Revise el molde para detectar cualquier signo de deformación. Si se detecta una deformación menor, intente corregirla utilizando las herramientas adecuadas. Si el molde está muy deformado, es posible que sea necesario reemplazarlo. Para evitar deformaciones futuras, asegúrese de que el proceso de fundición se lleve a cabo dentro de los límites de presión recomendados y que el molde esté soportado adecuadamente.
- Problema: desviación de forma
- Causa: La desviación de la forma puede deberse a una alineación incorrecta de los componentes del molde. Si las diferentes partes del molde no están correctamente alineadas, puede resultar en una forma irregular del canal de fundición. Además, un llenado desigual del molde con el material de fundición también puede provocar una desviación de la forma.
- Solución: Verifique la alineación de los componentes del molde y realice los ajustes necesarios. Utilice pasadores o accesorios de alineación para garantizar un posicionamiento preciso. Para garantizar un llenado uniforme del molde, optimice el proceso de vertido. Esto puede implicar ajustar la velocidad, el ángulo o la ubicación del vertido.
3. Problemas de desmoldeo
- Problema: Dificultad para liberar el canal de fundición
- Causa: Una de las principales razones de la dificultad para desmoldar el canal de fundición es la falta de un agente desmoldante adecuado. Si el agente desmoldante no se aplica correctamente o se ha desgastado, el material de fundición puede adherirse al molde. Otra causa podría ser la presencia de bordes afilados o socavaduras en el diseño del molde que dificultan la extracción de la pieza fundida.
- Solución: Aplique un agente desmoldante de alta calidad uniformemente sobre la superficie del molde antes de cada operación de fundición. Asegúrese de seguir las instrucciones del fabricante para su aplicación. Si hay bordes afilados o socavaduras en el molde, considere modificar el diseño para facilitar el proceso de liberación.
4. Problemas de fugas
- Problema: Fuga de material de fundición
- Causa: Pueden producirse fugas de material de fundición en las juntas o uniones del molde. Esto puede deberse a un sellado inadecuado de los componentes del molde. Con el tiempo, los materiales de sellado pueden degradarse, lo que genera espacios a través de los cuales puede escapar el material de fundición.
- Solución: Inspeccione las juntas y uniones del molde en busca de signos de daño a los materiales de sellado. Reemplace los sellos desgastados por otros nuevos. Asegúrese de que los componentes del molde estén apretados correctamente para evitar espacios.
Mantenimiento preventivo
Para minimizar la aparición de problemas en Flume Moulds, el mantenimiento preventivo es esencial.
- Limpieza periódica: Limpiar el molde después de cada uso para evitar la acumulación de residuos. Utilice un agente de limpieza suave y un paño o cepillo suave para evitar rayar la superficie del molde.
- Lubricación: Lubrique las partes móviles del molde, como bisagras y correderas, con regularidad para garantizar un funcionamiento suave.
- Inspección: Realice inspecciones periódicas del molde para detectar signos de desgaste, deformación o daños. Reemplace cualquier pieza desgastada rápidamente.
Control de calidad
La implementación de un estricto proceso de control de calidad puede ayudar a identificar y abordar los problemas desde el principio.
- Inspección en proceso: Inspeccione la fundición en varias etapas del proceso para asegurarse de que cumpla con las especificaciones requeridas. Esto puede incluir verificar las dimensiones, la calidad de la superficie y la forma de la pieza fundida.
- Inspección final: Realice una inspección final minuciosa del canal fundido antes de liberarlo. Utilice herramientas de medición de precisión para verificar la exactitud de las dimensiones y una inspección visual para verificar si hay defectos en la superficie.
Conclusión
La resolución de problemas en Flume Moulds requiere una combinación de conocimiento técnico, experiencia práctica y un enfoque sistemático. Al comprender los problemas comunes y sus soluciones, implementar un mantenimiento preventivo y mantener un estricto control de calidad, puede garantizar el funcionamiento eficiente y confiable de sus moldes Flume.

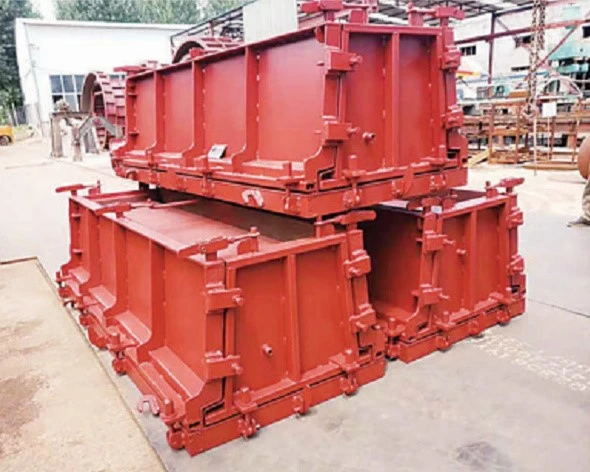
Si tiene algún problema con Flume Moulds o está interesado en comprar moldes de alta calidad para su negocio, comuníquese con nosotros para una discusión detallada. Estamos comprometidos a brindarle las mejores soluciones y garantizar su satisfacción.
Referencias
- Manual de mantenimiento de equipos industriales.
- Guía de resolución de problemas y fabricación de moldes